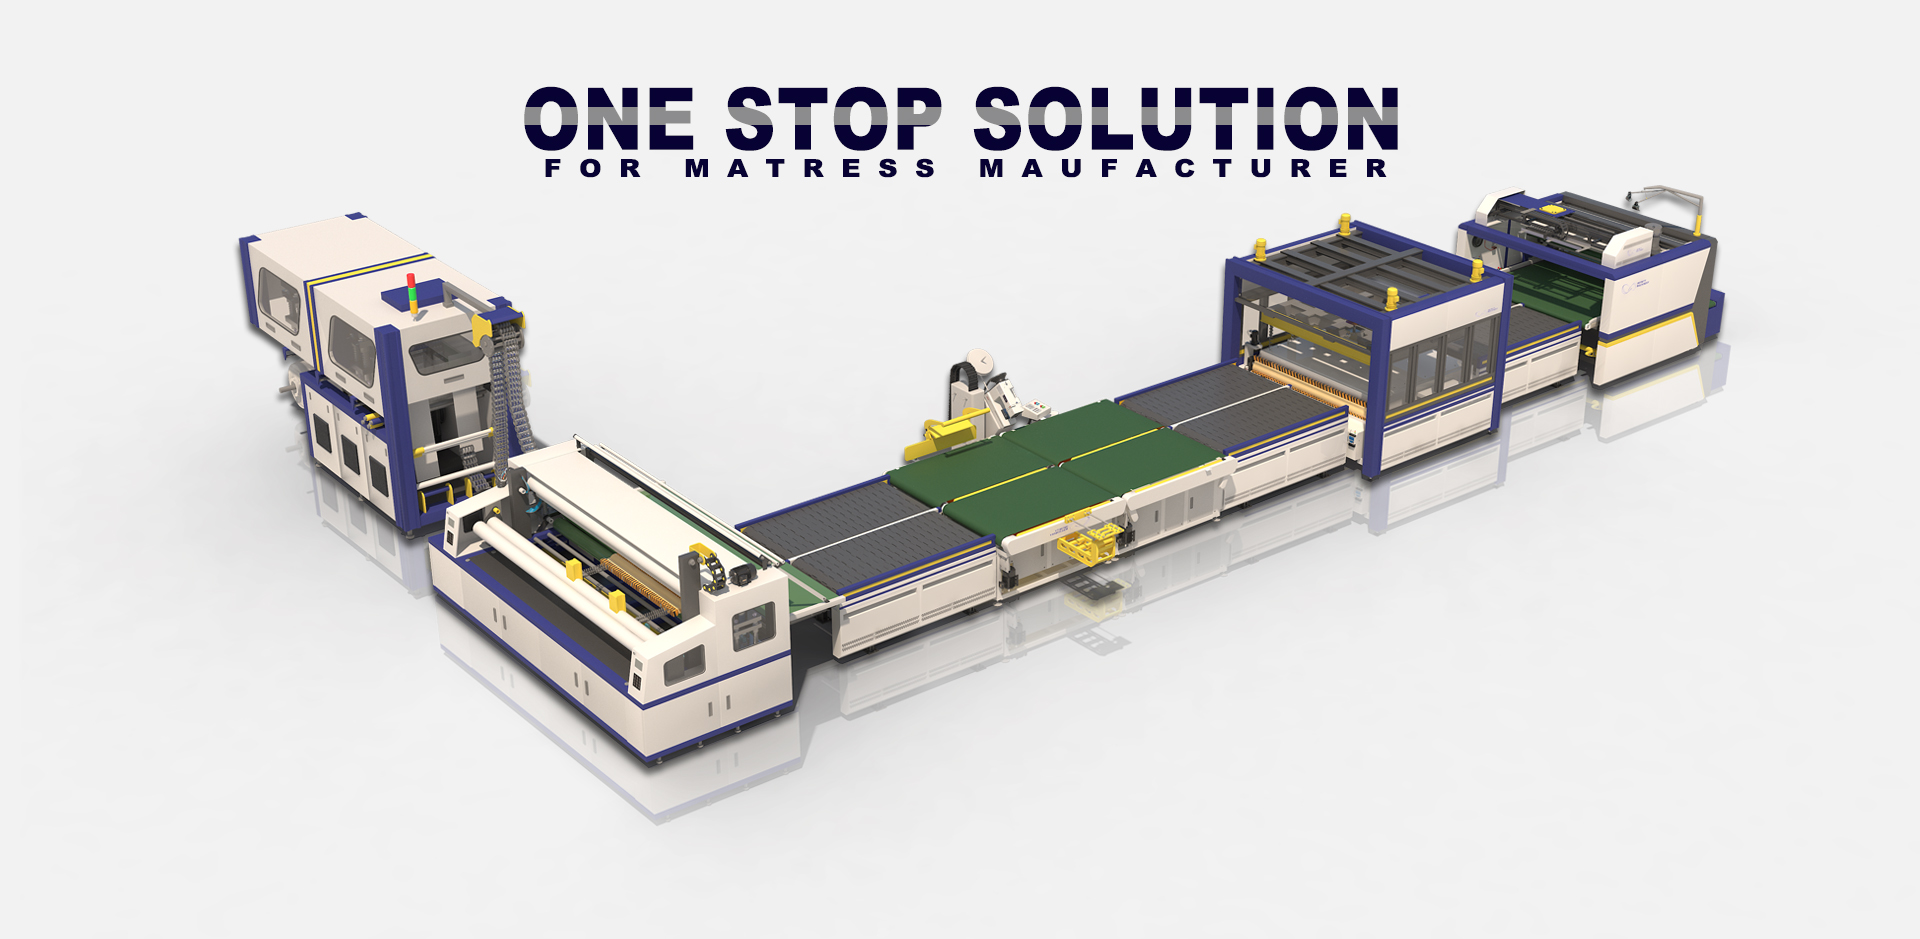
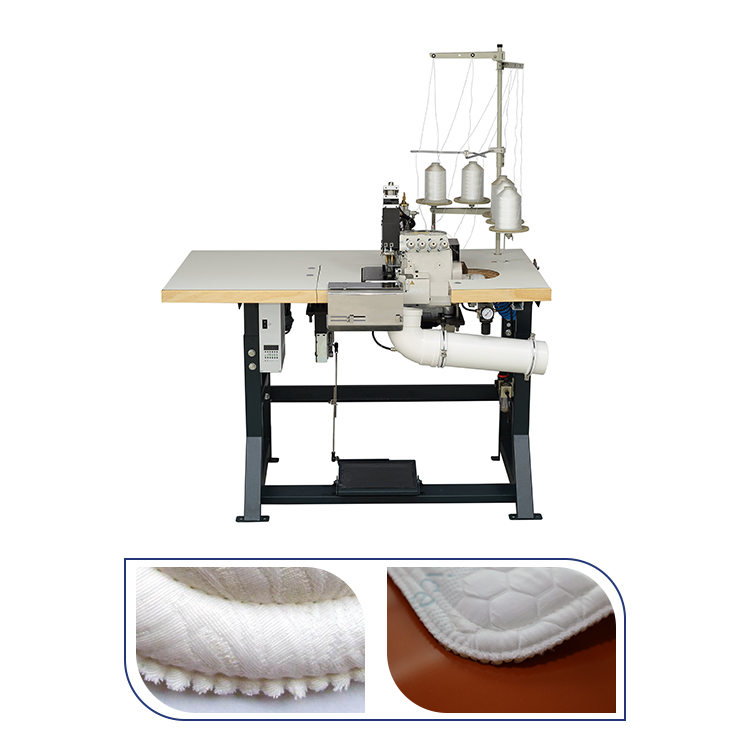
La mancha de transito de fabrica es la suciedad que el colchon nunca toca en el almacen pero recoge en el camino: la unidad se arrastra por el piso de concreto entre las estaciones, el piso lleva el polvo, el aceite y el rayado, y el colchon que estaba limpio en el acolchado llega manchado al empaque. El arrastre manual es la maquina de manchas oculta: el operador jala el colchon por la esquina o el borde, la tela arrastra el piso, y el arrastre deja la linea gris, la raya oscura y el parche gastado en la superficie que el cliente ve. La cinta transportadora es la respuesta que elimina el contacto: el colchon viaja en la banda o los rodillos entre las estaciones, la tela nunca toca el piso, y la unidad llega tan limpia como salio. La IF-APL Linea de Produccion Automatica de Colchones, la IF-FC Pinza de Espuma y la IF-SBP90 Maquina de Dobladillo Pesado son los casos de maquina que esta guia mapea. Esta guia recorre las fuentes de manchas de arrastre, el diseno de transportador, el diseno de linea y el estandar de manejo sin manchas.
La mancha de transito de fabrica es el defecto que aparece entre las estaciones, y es el defecto mas facil de perder porque nadie ve el momento en que sucede. El colchon esta limpio cuando sale del acolchado, el borde o la estacion de ensamblaje, y viaja a la siguiente estacion; el viaje es el arrastre manual por el piso, el operador jala la unidad por la esquina, la tela arrastra el concreto, y el piso deja su marca. El piso de concreto es el banco de manchas: el polvo del corte y la espuma, el aceite de las maquinas, el rayado de los pallets y la suciedad de los zapatos construyen la pelicula del piso, y el colchon arrastrado recoge la pelicula en la linea gris, la raya oscura y el parche gastado. La mancha de transito es la fuga de calidad: la unidad pasa los controles de estacion limpia, la mancha aparece en el viaje y el cliente o el inspector la detecta en el empaque, y la unidad manchada se re-limpia, se re-cubre o se rechaza. La pregunta del transito es lo que el manejo responde: el colchon que se lleva sin el contacto con el piso no puede recoger la mancha del piso, y la cinta transportadora es el sistema de transporte que elimina el arrastre. La fabrica que mueve las unidades por la cinta transportadora, la banda, el rodillo o la linea motorizada, cierra la brecha de manchas, y las unidades llegan a cada estacion tan limpias como salieron de la anterior.
El metodo de manejo decide la mancha, y la cinta transportadora elimina el contacto con el piso del que depende el arrastre.
El mapa de manchas de arrastre muestra donde el concreto marca el colchon, y el mapa tiene las cuatro zonas calientes. Zona uno es la transferencia larga: el colchon arrastrado entre el acolchado y el borde, o el borde y el ensamblaje, viaja la distancia mas larga y arrastra todo el camino, recogiendo la linea gris continua en la parte inferior. Zona dos es el giro de esquina: el colchon girado en el pasillo o la puerta arrastra la esquina y el borde, y el giro restrega la tela contra el piso, dejando el parche oscuro gastado. Zona tres es la alimentacion de maquina: el colchon jalado a la maquina de dobladillo o canto arrastra la aproximacion corta, y el piso de aproximacion lleva el aceite y el polvo de metal de la maquina, dejando la raya oscura en la tela. Zona cuatro es el tirar de almacen: el colchon jalado fuera de la pila o el estante arrastra el borde y la esquina contra el piso, y los tirones repetidos gastan el mismo punto. Las cuatro zonas son las fuentes de manchas, y el mapa es el insumo del diseno de linea: la cinta transportadora se coloca en las cuatro zonas, las transferencias largas, los giros, las alimentaciones de maquina y los tirones de almacen, y el contacto con el piso se elimina donde las manchas suceden. El mapa de manchas es la auditoria que la fabrica corre antes de la inversion de transportador, y el mapa muestra las zonas donde el transportador paga mas rapido.
Zona 1: transferencias largas entre estaciones, linea gris continua en la parte inferior | Zona 2: giros de esquina, parche oscuro gastado por el restregado | Zona 3: alimentaciones de maquina, raya de aceite y polvo de metal | Zona 4: tirones de almacen, desgaste repetido en el mismo punto | El mapa es la auditoria antes de la inversion de transportador, las zonas donde el transportador paga mas rapido
El diseno de transportador es la respuesta a la mancha de arrastre, y el diseno tiene las tres formas de transporte. Forma uno es el transportador de rodillos: el colchon viaja en los rodillos libres entre las estaciones, el operador empuja la unidad con el esfuerzo liviano y la tela permanece sobre el piso, y el transportador de rodillos es la mejora mas simple para las transferencias rectas. Forma dos es el transportador de banda: la banda motorizada lleva la unidad a la velocidad constante, el colchon se sienta en la superficie de la banda y la banda se mantiene limpia, y el transportador de banda coincide con la linea ritmada donde la unidad se mueve sin el empuje del operador. Forma tres es el transportador de linea motorizada: el transportador integrado de la linea de produccion automatica lleva el colchon a traves de toda la linea, del resorte al acolchado al borde al empaque, y la unidad nunca toca el piso de la primera a la ultima estacion. El diseno tambien cubre los puntos de transferencia: las mesas de alimentacion y las extensiones de rodillos en las maquinas, los platos giratorios en las esquinas y los elevadores en los cambios de altura, para que la unidad se transporte en cada transicion y el contacto con el piso sea cero. El diseno de transportador es el sistema de transporte, y el sistema se mide por los puntos de contacto: la fabrica que cuenta los puntos de contacto con el piso y los elimina uno a uno cierra la brecha de manchas con cada eliminacion.
El diseno de linea es el plan de colocacion del transportador, y el plan sigue el viaje de la unidad. La fabrica mapea el movimiento del colchon a traves del dia: las estaciones, las distancias y las direcciones, y el diseno coloca el transportador en las rutas de alto trafico primero, las transferencias largas y las alimentaciones de maquina donde las unidades se mueven mas. El principio del diseno es el flujo continuo: las estaciones se organizan para que la unidad se mueva en la linea recta o la curva suave, el transportador conecta las estaciones sin los vacios, y el manejo manual se encoge a la carga y la descarga en las estaciones. El diseno tambien limpia el piso: el transportador elimina las unidades del camino del piso, el piso se limpia y se sella en las zonas de manejo, y las fuentes de polvo y aceite se contienen en las maquinas, para que el piso que permanece sea el piso limpio. El diseno es el equilibrio de la inversion y el viaje: la fabrica que coloca el transportador en las rutas de mayor trafico elimina la mayoria de las manchas por metro, y el diseno que crece con la linea, las extensiones y las ramas, lleva el flujo futuro. El diseno de linea es la segunda mitad de la respuesta del transportador: el transportador elimina el contacto, y el diseno elimina el viaje innecesario, y los dos juntos hacen el flujo sin manchas.
El diseno convierte el transportador en el sistema de flujo, y el sistema de flujo lleva las unidades limpias a traves de la fabrica.
El transportador elimina el arrastre, y el estandar de manejo sin manchas mantiene las unidades limpias en los puntos que el transportador no puede cubrir. El estandar es el conjunto de reglas para el manejo: regla uno es llevar, no arrastrar, los operadores llevan o ruedan las unidades que se mueven a mano, y el arrastre por el piso es el movimiento prohibido; regla dos es la superficie limpia, las bandas del transportador, las partes superiores de rodillos, las mesas de alimentacion y las superficies de trabajo se limpian en el calendario, para que la unidad transportada encuentre la superficie limpia; regla tres es el piso limpio, las zonas de manejo se barren y los derrames de aceite se contienen, para que el piso que la unidad nunca toca se mantenga limpio de todos modos; regla cuatro es la cubierta, el colchon terminado viaja las distancias mas largas con la cubierta protectora o la pelicula, para que el contacto raro no marque la tela. El estandar es la capacitacion y la auditoria: los operadores se capacitan en las reglas de transporte en la contratacion y el repaso, los supervisores auditan el manejo en el recorrido, y los eventos de manchas se registran con la ubicacion, para que el estandar se aplique y las manchas se rastreen al manejo que las causo. El estandar es la disciplina diaria que completa el transportador, y la fabrica que corre el estandar con el transportador mide las semanas sin manchas, no la cola de re-limpieza.
Regla 1: llevar, no arrastrar, el arrastre por el piso prohibido | Regla 2: superficie limpia, limpieza de transportador y mesas en calendario | Regla 3: piso limpio, barrer las zonas de manejo y contener el aceite | Regla 4: cubierta para la unidad terminada en el viaje largo | El estandar se capacita, se audita y se registra, la disciplina diaria que completa el transportador
El plan de implementacion construye el flujo sin manchas en cinco pasos, ejecutados en la linea. Paso 1: el mapa de manchas, caminando la fabrica y marcando las zonas de arrastre, las transferencias largas, los giros, las alimentaciones de maquina y los tirones de almacen, y registrando los eventos de manchas por ubicacion para la base. Paso 2: el plan de transportador, colocando el transportador en las rutas de mayor trafico primero, seleccionando la forma de rodillos, banda o linea motorizada para cada zona y dimensionando las transferencias. Paso 3: la instalacion, agregando los transportadores y las mesas de alimentacion en las zonas, los platos giratorios en los giros y los elevadores en los cambios de altura, y poniendo en marcha el flujo con las unidades de prueba. Paso 4: el estandar, escribiendo las reglas de manejo sin manchas, capacitando a los operadores en llevar, superficie limpia, piso limpio y cubierta, y publicando el estandar en los puntos de manejo. Paso 5: la re-medicion, corriendo el flujo de transportador por un mes y re-registrando los eventos de manchas contra la base; el conteo de eventos que cae prueba el transportador, y las semanas sin manchas prueban el estandar. La fabrica que ejecuta los cinco pasos lleva las unidades limpias entre las estaciones, y la mancha de transito se convierte en la memoria en lugar del retrabajo diario.
La IF-APL, la IF-FC y la IF-SBP90 cubren los casos de linea con transportador, levantar y llevar, y alimentacion de estacion del flujo sin manchas, y el plan de cinco pasos elimina las manchas de arrastre en su fabrica. Contacte a nuestro equipo de linea para la auditoria de mapa de manchas para su fabrica, el plan de diseno de transportador y el estandar de manejo sin manchas que mantiene sus unidades limpias entre las estaciones.
Contacte a nuestro equipo de linea hoy para el diseno de transportador para su fabrica: la auditoria de mapa de manchas, el plan de diseno de transportador y el estandar de manejo sin manchas que eliminan las manchas de arrastre y mantienen sus colchones limpios entre las estaciones.