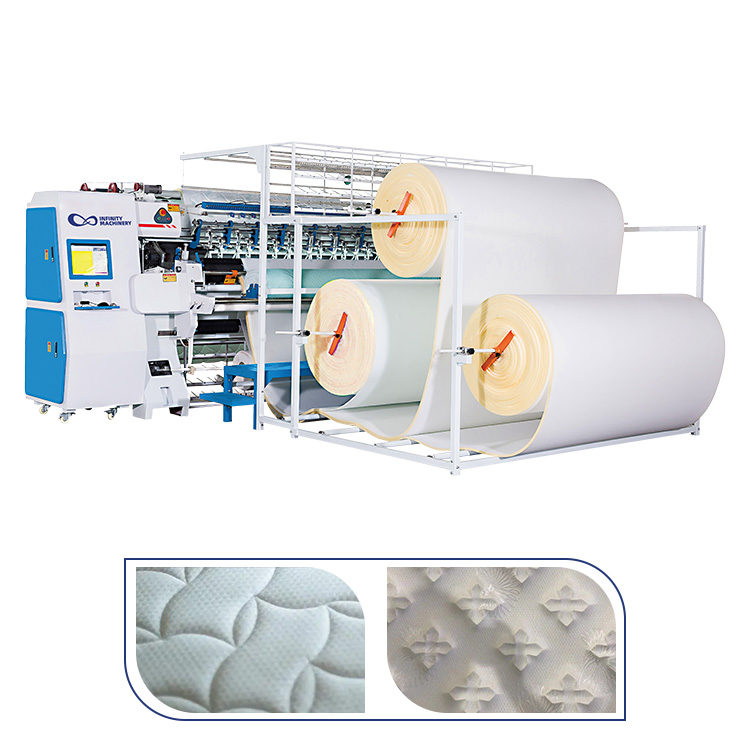
La pregunta de la nave de fabrica es un problema de matematicas antes que de maquinaria, y la nave de 1000m2 cabe con una linea completa de colchones cuando la huella se planifica en lugar de adivinar. La huella util es el primer numero: los 1000m2 brutos pierden las columnas, las paredes, las oficinas, los sanitarios y los pasillos, y el piso de produccion util tipicamente aterriza en los 750-800m2, asi que la distribucion empieza desde el numero util, no el bruto. El mapa de zonas es el segundo: la nave se divide en el almacen de materia prima, las lineas de espuma y resortes, el acolchado y la costura, el ensamblaje, el empaque y el buffer de productos terminados, y cada zona recibe la huella que coincide con su produccion. La huella de las maquinas es el tercero: la IF-Q-1200 Maquina de Acolchado Multifuncional, la IF-FF3 Maquina de Espumado en Caja Automatica y la IF-CR8 Maquina de Compresion y Enrollado llevan cada una una huella conocida, un espacio de operacion y un margen de servicio, y la suma de las huellas de las maquinas mas los pasillos y los buffers decide el ajuste. La regla del flujo es la linea recta: el material entra por un extremo y el rollo terminado sale por el otro.
La distribucion de la fabrica empieza desde la huella util, y los 1000m2 brutos no son el numero que ven las maquinas. El area bruta es el primer numero: los 1000m2 medidos hasta las paredes exteriores, y el bruto es lo que cotiza el folleto del edificio. Las deducciones son el segundo: las columnas estructurales (cada columna lleva un espacio de 0.5-1.5m que la maquina no puede usar), la separacion de la pared (el margen de 0.5-1m del perimetro), las oficinas, los sanitarios y las salidas de incendio, y la suma de las deducciones aterriza el piso util. La huella util es el tercer numero: los 1000m2 brutos con la deduccion del 15-25 por ciento dejan los 750-800m2 de piso de produccion util, y la distribucion que planifica desde el numero util cabe la linea mientras que la distribucion que planifica desde el bruto se queda sin espacio. La regla de la huella es la regla del plano: dibuje el rectangulo bruto, marque las columnas, las paredes y las salas fijas, reste los espacios y solo entonces coloque la primera maquina, y el piso util se convierte en el lienzo que llena el mapa de zonas.
El mapa de zonas divide la nave en las seis zonas que cada una lleva un trabajo, y la asignacion sigue el flujo de material en lugar de la conveniencia. El almacen de materia prima es la primera zona: los bloques de espuma, los rollos de tela, las bobinas de alambre y los tambores de adhesivo se sientan en el extremo de recepcion, y el almacen lleva los 7-14 dias de material con los racks que apilan el volumen. La zona de espuma y resortes es la segunda: la maquina de espumado y las lineas de resortes se sientan cerca del almacen de materia prima, el espumado necesita la ventilacion y la altura, y los resortes alimentan el ensamblaje del nucleo. La zona de acolchado y costura es la tercera: las maquinas de acolchado, la cortadora de paneles y las maquinas de ribeteado se sientan en el medio sobre un piso limpio y plano, y la produccion del acolchado alimenta el ensamblaje. La zona de ensamblaje es la cuarta: el nucleo, las capas de confort y la funda se unen en las estaciones de ensamblaje, y la unidad ensamblada se mueve al empaque. La zona de empaque es la quinta: la compresion, el enrollado y el empaque de cajas se sientan en el extremo de envio, con el espacio de la maquina y la zona de despacho. El buffer de productos terminados es la sexta: los rollos empacados se preparan antes del camion, el buffer sostiene los 2-3 dias de produccion y el buffer se sienta en el muelle. La regla de zonas es la regla del flujo: cada zona entrega su produccion a la siguiente en linea recta.
La huella de las maquinas es la suma que decide el ajuste, y cada maquina lleva tres numeros: la huella, el espacio de operacion y el margen de servicio. La huella es la base de la maquina: el largo y el ancho que ocupa el cuerpo de la maquina en el piso, y la IF-Q-1200 Maquina de Acolchado Multifuncional lleva su cabeza de acolchado y su mesa, la IF-FF3 Maquina de Espumado en Caja Automatica lleva su caja y el skid de la bomba y la IF-CR8 Maquina de Compresion y Enrollado lleva su prensa y la estacion del rollo. El espacio de operacion es el anillo de trabajo: los 0.8-1.5m alrededor de la maquina para el operador, la alimentacion de material y la salida del producto, y el espacio duplica la huella percibida de la maquina. El margen de servicio es el acceso: los 0.6-1m detras y al lado para el mantenimiento, la apertura del panel y la extraccion de partes, y el margen mantiene la maquina servible sin el desarme. La matematica de la suma: las tres maquinas con sus huellas, espacios y margenes ocupan una banda significativa de la nave, y la distribucion que coloca la linea con el espacio y el margen en el plano cabe la linea mientras que la distribucion que aprieta las maquinas falla el servicio. La regla de la huella: liste cada maquina con su huella, su espacio y su margen antes de la distribucion.
El diseno de pasillos y flujo es donde la nave o cabe o pelea, y la linea recta es la distribucion que desperdicia menos piso. El pasillo principal es el primero: los 2.5-3m del pasillo principal corren a lo largo de la nave y llevan el montacargas, la carretilla y el material, y el pasillo principal es la columna del flujo. Los pasillos transversales son el segundo: los 1.5-2m de pasillos transversales conectan las zonas y dejan que el operador se mueva sin caminar el largo de la nave, y los pasillos transversales rompen las corridas largas en viajes cortos. Los pasillos de estacion de trabajo son el tercero: los 0.8-1.2m de pasillos alrededor de las estaciones y las maquinas mantienen el espacio del operador sin el piso desperdiciado, y el pasillo de la estacion coincide con el alcance del operador. El flujo es el cuarto: el material entra al almacen de materia prima por la puerta de recepcion, se mueve por el pasillo principal a traves de la espuma, el acolchado, el ensamblaje y el empaque y sale del buffer final por la puerta de envio, y el flujo recto elimina el retroceso. La regla del flujo es la regla de un solo sentido: el material se mueve en un sentido desde la recepcion al envio, los operadores se mueven por los pasillos y las paletas vacias regresan por el camino opuesto.
El espacio de buffer e inventario es el piso que la distribucion a menudo olvida, y la nave que salta el buffer se desborda en los pasillos y las maquinas. El buffer de materia prima es el primero: los 7-14 dias de espuma, tela y alambre se sientan en el extremo de recepcion, y el buffer de materia prima necesita los racks y los carriles que sostienen el volumen fuera del piso. El buffer de trabajo en proceso es el segundo: los paneles acolchados, los nucleos ensamblados y las unidades empacadas se sientan entre las estaciones, el buffer absorbe la diferencia de velocidad entre las maquinas rapidas y las estaciones lentas, y el trabajo en proceso se sienta en los carriles junto a la linea. El buffer de productos terminados es el tercero: los rollos empacados se preparan antes del camion, el buffer final sostiene los 2-3 dias de produccion y el buffer necesita el espacio en el muelle. El area de partes de repuesto y mantenimiento es el cuarto: los lubricantes, las partes de repuesto y el banco de herramientas se sientan en la esquina, manteniendo los repuestos fuera del piso de produccion. La regla del buffer es la regla del 10-15 por ciento: la distribucion que reserva el 10-15 por ciento del piso util para los buffers y el inventario cabe la linea completa, mientras que la distribucion que da todo el piso a las maquinas se queda sin el espacio de almacenamiento y el flujo se detiene.
La ruta del ajuste convierte la nave en el plano en los seis pasos, y los pasos siguen la matematica en lugar de la adivinanza. El paso uno es la medicion: la fabrica mide la nave bruta, marca las columnas, las paredes y las salas fijas y calcula la huella util. El paso dos es el mapa de zonas: la fabrica asigna las seis zonas al piso util y marca las puertas de recepcion y envio en el plano. El paso tres es la huella de las maquinas: la fabrica lista cada maquina con su huella, su espacio y su margen y coloca las maquinas en sus zonas con el espacio en el plano. El paso cuatro son los pasillos: la fabrica dibuja los pasillos principal, transversal y de estacion y verifica que el material se mueve en un sentido desde la recepcion al envio. El paso cinco son los buffers: la fabrica reserva el 10-15 por ciento para los buffers de materia prima, trabajo en proceso y productos terminados y confirma que los carriles de almacenamiento estan en el plano. El paso seis es la verificacion: la fabrica camina el plano, mide los espacios maquina a maquina y de los pasillos y ajusta los puntos apretados antes de que se vierta el concreto. La regla del ajuste: el plano que cabe en el piso util con las zonas, las huellas de las maquinas, los pasillos y los buffers en el dibujo cabe la linea real.
Contacte a nuestro equipo por la plantilla del plano de la fabrica, los datos de huella de las maquinas y las maquinas de acolchado, espumado y empaque que caben en su nave con la distribucion medida.