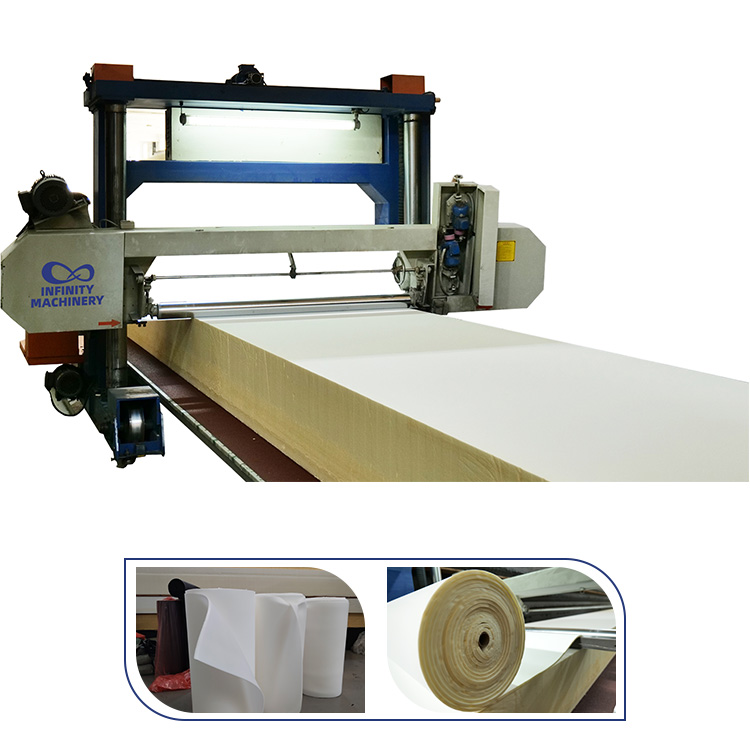
El desperdicio de recorte de espuma es el costo mas silencioso de la fabrica de colchones, y la linea de corte es donde se filtra. El bloque de espuma se corta en las capas del colchon, y cada corte deja el recorte: los recortes delanteros y traseros, los recortes laterales, los cortes de los extremos y las piezas que fallan la tolerancia, y la fabrica tipica pierde el 2 al 5 por ciento del peso del bloque en el recorte que va al contenedor o a la trituradora. Las mejores plantas de espuma no aceptan la perdida, la eliminan con ingenieria: la precision de corte se ajusta para que el recorte sea mas delgado, el plan de corte anida las piezas para que el bloque rinda mas, y el recorte que queda se reutiliza en el rebond, el relleno de almohadas y los bucles de refuerzo lateral en lugar del flujo de desperdicio. La reduccion de desperdicio es la ganancia doble: la espuma es el costo de material mas grande del colchon, asi que el bloque que rinde mas corta el costo de material directamente, y el recorte que se reutiliza se convierte en la nueva linea de producto en lugar de la tarifa de eliminacion. Esta guia recorre la matematica del desperdicio, las ganancias de precision de corte, los bucles de reutilizacion de bordes y los casos de maquina que reducen el desperdicio de recorte en el 80 por ciento, y el plan que ejecutan las mejores plantas. La IF-LT1650/2450 Maquina de Corte de Espuma de Pista Larga Horizontal, la IF-YX01/YX02 Maquina de Corte de Perfil de Esponja y la Maquina Perforadora de Espuma son los casos de maquina que esta guia mapea.
La pregunta del desperdicio de recorte es la pregunta del costo de material de la linea de colchones, y la respuesta necesita la contabilidad honesta antes del arreglo. El bloque de espuma es la entrada de material mas grande del colchon, asi que el porcentaje del bloque que se convierte en recorte es el porcentaje del presupuesto de material que no gana nada. La linea de corte tipica pierde el 2 al 5 por ciento del peso del bloque en el recorte: los recortes delantero y trasero de cada corte, las tiras laterales donde el ancho del bloque excede el ancho del colchon, las tapas de los extremos del bloque y los rechazos que fallan la tolerancia, y la perdida se acumula durante el dia porque la fabrica corta docenas de bloques para alimentar la linea. El costo es doble: el recorte que va al contenedor paga la tarifa de eliminacion ademas del costo de material ya pagado, y el recorte que va a la trituradora paga la energia para moler la espuma que debio convertirse en el colchon; el desperdicio es el material mas la eliminacion mas la energia. El costo oculto es el rendimiento: la fabrica que compra el bloque por kilogramo y envia el colchon por unidad necesita el rendimiento por bloque, y la fabrica con el 5 por ciento de perdida necesita el 5 por ciento mas de bloques para enviar la misma produccion, las compras extra que el corte mas preciso elimina. La pregunta del desperdicio es la pregunta del rendimiento, y el rendimiento es donde las mejores plantas compiten en el costo que los competidores nunca ven.
La tabla muestra los cuatro flujos de desperdicio, y el arreglo ataca cada flujo en su origen.
La reduccion del 80 por ciento es la suma de los cuatro flujos de desperdicio, cada uno cortado en su origen, y la matematica muestra el camino. Los recortes de corte se reducen con la precision: el corte que falla la tolerancia por los 2 milimetros se recorta a la especificacion, mientras que el corte a la tolerancia de <1 milimetro no necesita recorte, asi que la ganancia de precision elimina el flujo mas grande. Las tiras laterales se reducen con la seleccion del bloque: el ancho del bloque se empareja con los anchos de colchon de la mezcla de productos, y la fabrica que corta los colchones estandar de 180 centimetros de los bloques de 183 centimetros recorta los 3 centimetros por corte mientras que el bloque emparejado recorta casi cero; el cambio de la mezcla de bloques es el segundo flujo. Las tapas de extremo se reducen con el plan de corte: el bloque se corta en la corrida continua con los extremos planificados en la ultima pieza, y la fabrica que planifica la tapa en el bloque de refuerzo o de almohada convierte la tapa de desperdicio en producto. Los rechazos se reducen con la maquina: el corte automatizado mantiene el espesor constante a traves del bloque, mientras que la cuchilla manual se desvia con el operador y el calor, y la tasa de rechazo baja con el control CNC. Los cuatro flujos juntos representan la perdida del 2 al 5 por ciento, y las mejores plantas cortan cada flujo en el 70 al 90 por ciento, lo que lleva la reduccion total al 80 por ciento; el 80 por ciento no es el arreglo magico unico, son los cuatro arreglos juntos, y la matematica combinada es lo que significa el objetivo.
La tabla de antes y despues es el camino del 80 por ciento, y cada fila es un arreglo que las mejores plantas ya ejecutan.
La precision de corte es la primera palanca de la reduccion de desperdicio, y la tolerancia es el numero que decide el recorte. La especificacion del espesor del corte viene del diseno del colchon, la capa de confort de 5 centimetros o la capa de transicion de 2.5 centimetros, y el corte que sale delgado falla la especificacion y se re-corta o se descarta; la cuchilla que se desvia gruesa da la espuma extra que la cuchilla de recorte retira. La cuchilla manual se desvia por las tres razones: la presion del operador varia a traves del corte largo, el calor de la cuchilla expande el acero y el corte se desvia, y la variacion de densidad de la espuma empuja la cuchilla fuera de la linea; la desviacion es la varianza de 2 a 5 milimetros que se convierte en recorte. El corte CNC mantiene la tolerancia: la alimentacion de cuchilla servo controlada mantiene la velocidad constante y la profundidad constante, el seguimiento de la cuchilla corrige la desviacion en tiempo real y el corte cae dentro del <1 milimetro a traves de todo el bloque; la ganancia de tolerancia es el recorte que nunca ocurre. La precision tambien ahorra el retrabajo: el corte que cae en la especificacion va directo a la linea de acolchado, mientras que el corte que falla la especificacion espera el re-corte y el recorte, asi que el corte preciso corta la cola y el desperdicio. La palanca de precision es la decision de maquina, y la maquina que mantiene la tolerancia de <1 milimetro es el primer arreglo que hacen las mejores plantas.
Desviacion manual: presion del operador, calor de la cuchilla y densidad empujan el corte 2-5mm | Control CNC: servo mantiene velocidad y profundidad constantes, seguimiento en tiempo real <1mm | Ganancia de tolerancia: el recorte nunca ocurre en los cortes que caen en la especificacion | Re-trabajo cortado: los cortes precisos saltan la cola de re-corte y el recorte extra
Los bucles de reutilizacion de bordes son la segunda mitad del 80 por ciento, y los bucles convierten el recorte inevitable de costo en ingreso. Bucle uno es el bucle de rebond: los recortes y el desperdicio alimentan la trituradora de espuma y la linea de rebond, donde las virutas se unen en los bloques de espuma rebond para las bases y los toppers de los colchones, y el producto rebond se vende al margen que convierte el recorte de tarifa de eliminacion en ingreso; el bucle de rebond es la recuperacion clasica que las plantas de espuma ejecutan a escala. Bucle dos es el bucle de relleno de almohadas: el recorte suave y las piezas de borde alimentan la linea de procesamiento de fibra y relleno, donde las piezas se trituran en el relleno de almohadas y cojines, y el producto de relleno usa el recorte que el colchon no pudo; el bucle de relleno toma el fuera de especificacion y los recortes suaves que el rebond no puede. Bucle tres es el bucle de refuerzo y cojin lateral: las tapas de extremo y los recortes gruesos se cortan en refuerzos, cojines laterales y piezas de borde protectoras, y la maquina de corte de perfil los forma en los productos accesorios terminados; el bucle de perfil es donde la IF-YX01/YX02 corta el anidamiento que maximiza las piezas por pieza de recorte. Los tres bucles juntos le dan al recorte las tres salidas: el rebond para el material de base, el relleno para el recorte suave y el perfil para las piezas formadas, y la planta que ejecuta las tres salidas envia casi cero al contenedor. Los bucles son la segunda palanca, y la planta que combina la palanca de precision con los bucles de reutilizacion alcanza el 80 por ciento.
Los casos de maquina muestran la reduccion de desperdicio en el hardware, y las tres maquinas cubren la linea de corte y reutilizacion. La IF-LT1650/2450 maquina de corte de pista larga horizontal es el caso de rendimiento de corte: la pista larga guia la cuchilla a traves de la longitud completa del bloque, la alimentacion precisa mantiene el espesor constante y la maquina corta los bloques grandes con el recorte minimo, asi que la fabrica que actualiza la sierra manual a la maquina de pista larga corta el flujo de recorte de corte en el origen. La IF-YX01/YX02 maquina de corte de perfil es el caso de anidamiento: la maquina corta los perfiles formados y las piezas contorneadas directamente del bloque, las piezas se anidan en el material en el arreglo optimizado y el sobrante entre los perfiles se reduce, asi que la fabrica que perfile los refuerzos y las almohadillas en casa convierte las tapas y los recortes gruesos en productos formados. La maquina perforadora de espuma es el caso de reutilizacion: la maquina perfora y pela las piezas redondas de espuma del bloque y el recorte, produciendo los nucleos redondos y las laminas peladas para los accesorios, y la maquina convierte el residuo de perforacion en la linea de producto redondo; el caso de perforacion es el tercer bucle hecho mecanico. Las tres maquinas ejecutan la cadena de precision-anidamiento-reutilizacion: la pista larga corta las laminas delgadas, la maquina de perfil anida las piezas y la perforadora reutiliza los nucleos redondos, y la cadena es la version de hardware del plan del 80 por ciento.
La tabla de maquinas es el plan de hardware, y las tres maquinas cubren el corte y la reutilizacion de la linea de espuma.
El plan de reduccion de desperdicio alcanza el 80 por ciento en seis pasos, ejecutados en el trimestre y mantenidos en la revision mensual. Paso 1: la auditoria de desperdicio, pesando la entrada de bloques, los cortes enviados y el recorte por flujo durante la semana, y calculando el porcentaje de perdida y el rendimiento por bloque; la auditoria es la linea base contra la que el plan mide. Paso 2: la actualizacion de precision, emparejando la maquina de corte con la tolerancia: la pista larga CNC para el control de <1 milimetro, el mantenimiento de cuchilla en la maquina existente y la calibracion del operador en los puntos de ajuste; la palanca de precision es el primer y el mas grande arreglo. Paso 3: el plan de bloques, emparejando las dimensiones del bloque con los anchos de colchon, planificando las tapas de extremo en los bloques de refuerzo y almohada y ordenando la mezcla de bloques que anida el plan de productos; el plan de bloques corta los flujos lateral y de extremo sin el equipo nuevo. Paso 4: los bucles de reutilizacion, comenzando la recoleccion de recorte por flujo, alimentando la linea de rebond y el procesamiento de relleno con los recortes y configurando el corte de perfil para las piezas de refuerzo; los bucles convierten el recorte inevitable en ingreso. Paso 5: el ajuste de maquina, anadiendo el corte de perfil para las piezas formadas y la perforadora para los productos redondos donde el volumen lo justifica, y emparejando la capacidad de reutilizacion con el volumen de recorte; el ajuste de maquina es la escala de los bucles. Paso 6: la revision de rendimiento, pesando el recorte semanalmente, siguiendo el rendimiento por bloque contra la linea base y ajustando el plan de bloques y los bucles por los datos; la revision mantiene la linea en el 80 por ciento, y la linea que mantiene el rendimiento es la linea que corta el costo de material mas grande del colchon.
La IF-LT1650/2450, la IF-YX01/YX02 y la maquina perforadora de espuma cubren la precision de corte y los bucles de reutilizacion de la linea de espuma, y el plan de seis pasos alcanza la reduccion del 80 por ciento de recorte en su fabrica. Contacte a nuestro equipo de corte de espuma para la auditoria de desperdicio de su linea, la recomendacion de encaje de maquina y la configuracion de bucles de reutilizacion que convierten su recorte en rendimiento.
Contacte hoy a nuestro equipo de corte de espuma para el paquete de reduccion de desperdicio: la plantilla de auditoria de recorte, la verificacion de precision de corte y la configuracion de bucles de reutilizacion que convierten su recorte de espuma en rendimiento.