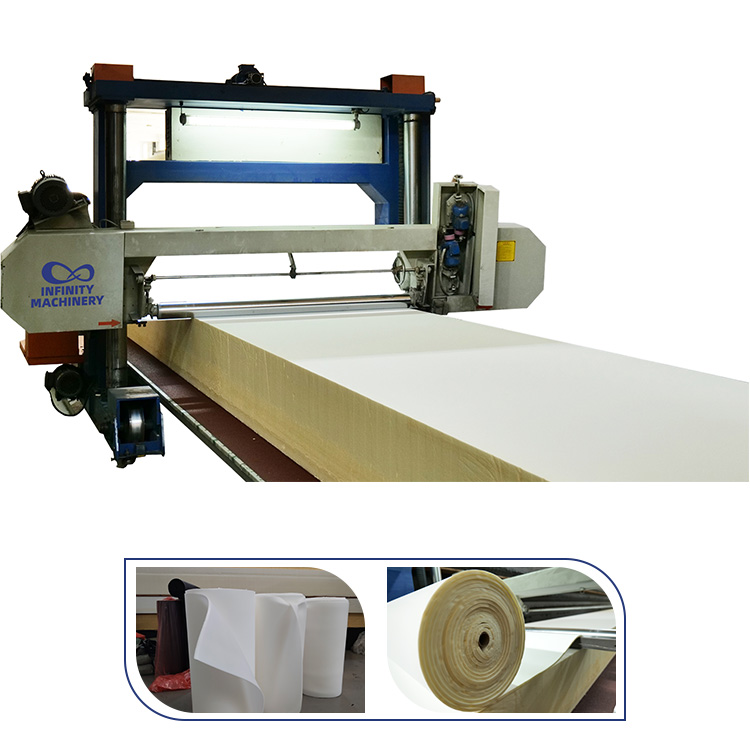
El departamento de corte de espuma es la fabrica de polvo de la planta de colchones: la cortadora horizontal, la cortadora de contorno y la maquina de perforacion afeitan la espuma en las particulas finas, y el polvo fino de espuma flota en el aire, se asienta en las superficies y se pega a las cubiertas acolchadas nuevas con la carga estatica. El polvo que aterriza en la cubierta nueva no es una mancha cosmica, es un rechazo: la particula de polvo oscura en la cubierta blanca, el polvo de adherencia estatica en la tela, y la cubierta que debe re-limpiarse, re-acolcharse o desecharse antes de llegar a la linea de borde. El extractor de polvo es la maquina que captura el polvo en la fuente, antes de que flote, se asiente y manche, y la configuracion de extraccion decide si la sala de corte es la fabrica de polvo o la sala limpia. La IF-LT1650/2450 Maquina de Corte de Espuma de Pista Larga Horizontal, la IF-YX01/YX02 Maquina de Corte de Perfil de Esponja y la IF-Z01 Maquina de Perforacion de Espuma son los casos de maquina que esta guia mapea. Esta guia explica el problema del polvo estatico, el mecanismo de manchas, la configuracion de extraccion y los habitos de sala limpia que mantienen las cubiertas nuevas limpias.
El problema del polvo comienza con la fisica del corte de espuma: la cuchilla horizontal afeita el bloque de espuma en las hojas, la cortadora de contorno perfila las formas y la maquina de perforacion hace los agujeros, y cada corte libera las particulas finas de espuma al aire. El polvo de espuma es liviano, seco y cargado: la friccion del corte construye la carga estatica en las particulas, y el polvo cargado flota en lugar de caer, se desplaza por la sala con el movimiento del aire y se pega a la primera superficie que toca. Las cubiertas acolchadas nuevas son la superficie de aterrizaje perfecta: la tela es limpia, blanca y recien abierta, la carga estatica de la tela atrae el polvo cargado, y la particula oscura en la cubierta blanca es inmediatamente visible. El polvo que aterriza en la cubierta es la cadena de rechazos: la cubierta se envia de vuelta para la re-limpieza, el re-acolchado o el desecho, la linea de borde espera el panel de reemplazo, y la mota de polvo que costo una fraccion de centavo de crear cuesta la tela, la mano de obra y el tiempo de linea para eliminar. La sala de corte sin la extraccion es la fabrica de polvo que alimenta toda la planta, y el extractor de polvo es la primera linea de defensa que captura las particulas en la fuente.
El polvo se genera en cada estacion de corte, y la extraccion lo captura en cada fuente antes de que se una al aire, las superficies y las cubiertas nuevas.
El mecanismo de manchas explica por que el polvo no es solo la suciedad sino el enemigo especifico de la cubierta nueva, y el mecanismo tiene tres partes. Parte uno es el tamano de particula: el polvo de corte de espuma es la fraccion fina, las particulas por debajo del medio milimetro que se mantienen suspendidas en el aire por los minutos en lugar de caer en los segundos, y el polvo suspendido es el polvo que viaja. Parte dos es la carga estatica: la friccion del corte carga tanto el polvo como la tela, el polvo cargado es atraido a la superficie de tela cargada, y la atraccion es mas fuerte en las telas sinteticas secas que las plantas de colchones usan, por lo que la cubierta nueva atrae el polvo del aire. Parte tres es la visibilidad: el polvo de espuma en la cubierta blanca acolchada es la mota oscura que el cliente ve al primer vistazo, y la mota en la tela de borde, la manija o la linea de acolchado es el disparador de rechazo, porque el colchon se vende en la primera impresion limpia. El mecanismo de manchas es la razon por la que el control de polvo no es la cortesia de limpieza sino la puerta de calidad: la fabrica que controla el polvo protege las cubiertas del primer corte al empaque final, y la fabrica que ignora el polvo paga los rechazos en la linea de borde.
Tamano de particula: el polvo de corte de espuma por debajo de 0.5mm se mantiene suspendido por minutos y viaja | Carga estatica: la friccion del corte carga polvo y tela, el polvo cargado es atraido a las cubiertas sinteticas secas | Visibilidad: la mota oscura en la cubierta blanca acolchada es el disparador de rechazo al primer vistazo | El mecanismo de manchas hace del control de polvo una puerta de calidad, no limpieza
La configuracion de extraccion es la respuesta de ingenieria, y el principio es simple: capture el polvo donde se crea, no donde aterriza. La configuracion tiene el punto de extraccion en cada estacion de corte: la cortadora horizontal extrae el polvo del corte a traves de la campana en la cuchilla, la cortadora de contorno jala las virutas de forma a traves de la cabeza de perfil, y la maquina de perforacion captura el polvo de taladro en el punto de perforacion, por lo que el polvo entra al conducto antes de flotar. La red de conductos lleva el polvo capturado al colector central, el ciclon o el filtro de bolsas, y el colector separa el polvo del aire y devuelve el aire limpio a la sala. La capacidad de extraccion se dimensiona a la sala de corte: el flujo de aire se mide en los metros cubicos por hora, y la regla es la extraccion en la fuente con las campanas cerca del corte, la velocidad de conducto que mantiene el polvo moviendose y el filtro que maneja el volumen de la sala de corte. La integracion de maquina importa: la extraccion esta construida en el diseno de la maquina de corte, con la campana en la cuchilla y la conexion de conducto lista, por lo que la extraccion es parte del proceso de corte, no la ocurrencia tardia, y los operadores corren la extraccion con la maquina, no como la limpieza ocasional. La configuracion de extraccion es la diferencia entre la fabrica de polvo y la sala limpia, y la configuracion se mide por el polvo que nunca llega al aire.
La matematica de calidad del aire convierte el control de polvo en la decision de inversion, y los numeros son simples. El costo de rechazos sin la extraccion: la sala de corte que corre sin la extraccion envia el polvo a las cubiertas nuevas, los rechazos de cubierta suben al dos por ciento o mas de los paneles acolchados, y cada panel rechazado cuesta la tela, la mano de obra de acolchado y el ciclo de reemplazo, a menudo dos a tres veces el valor del panel para cuando la linea de borde espera. El costo de extraccion: el extractor de polvo y la red de conductos para la sala de corte es la inversion unica con el costo de operacion modesto, el mantenimiento de filtros y la energia, y la extraccion captura el noventa por ciento o mas del polvo en la fuente. La comparacion: la fabrica que rechaza el dos por ciento de los paneles acolchados paga el costo de rechazo todos los dias, y el extractor que corta los rechazos a la fraccion del porcentaje se paga solo en los meses. La matematica de calidad del aire tambien cuenta los ahorros mas suaves: las maquinas corren mas limpias con menos polvo en los rodamientos y la electronica, los operadores respiran el aire mas limpio con menos exposicion respiratoria, y la sala de corte es el lugar de trabajo mas seguro y mas agradable. El extractor es la maquina que paga en los rechazos que previene, y la matematica de calidad del aire es la justificacion que el dueno entiende.
La matematica de rechazos es el primer numero, y las maquinas mas limpias y los operadores mas saludables son el segundo, y los dos juntos justifican la extraccion para cada sala de corte.
El extractor es la maquina, y los habitos de sala limpia son la disciplina que hace funcionar la maquina. Habito uno es la separacion: la sala de corte esta separada del acolchado y el manejo de cubiertas, con la puerta y la presion de aire que mantiene el polvo de corte fuera del area limpia, por lo que las cubiertas nuevas se abren y se acolchan en la zona sin polvo. Habito dos es la disciplina de superficie: las mesas de corte, las maquinas y los pisos se limpian y se aspiran al final del turno, para que el polvo asentado se elimine antes de que el siguiente turno lo re-suspenda. Habito tres es el manejo de cubiertas: los rollos de tela nuevos permanecen envueltos hasta el acolchado, los paneles abiertos se cubren o se mueven rapidamente, y las cubiertas nunca se sientan en el aire de la sala de corte. Habito cuatro es el calendario de mantenimiento: los filtros se limpian y se reemplazan en el calendario, los conductos se verifican por los bloqueos y las campanas se ajustan al corte, porque el extractor que corre con el filtro obstruido es el extractor que no extrae. Los habitos de sala limpia son el complemento diario de la maquina de extraccion, y la fabrica que corre los habitos con el extractor mantiene las cubiertas limpias del primer corte al empaque final.
Separacion: sala de corte separada del acolchado y el manejo de cubiertas, puerta y presion de aire mantienen el polvo fuera | Disciplina de superficie: mesas, maquinas y pisos limpiados y aspirados al final del turno | Manejo de cubiertas: rollos nuevos permanecen envueltos, paneles abiertos cubiertos o movidos rapidamente | Mantenimiento: filtros limpiados y reemplazados en calendario, conductos verificados, campanas ajustadas
El plan de implementacion construye la sala de corte sin polvo en cinco pasos, ejecutados en la linea. Paso 1: el mapa de polvo, caminando la sala de corte y marcando cada fuente de polvo, la cortadora horizontal, la cortadora de contorno, la maquina de perforacion y los puntos de transferencia, y midiendo el polvo que se asienta en las cubiertas de prueba. Paso 2: el dimensionamiento de extraccion, calculando el volumen de la sala, el numero de estaciones de corte y el flujo de aire requerido, y seleccionando el extractor y el diseno de conductos que cubre las fuentes. Paso 3: la instalacion, montando las campanas en las estaciones de corte, corriendo los conductos al colector central y poniendo en marcha la extraccion con los cortes de prueba. Paso 4: los habitos de sala limpia, introduciendo la puerta de separacion, la limpieza al final del turno y las reglas de manejo de cubiertas, y capacitando a los operadores para correr la extraccion con la maquina. Paso 5: la re-medicion, corriendo la extraccion por un mes, re-contando los rechazos de cubierta y el polvo en las cubiertas de prueba, y comparando contra la base del mapa de polvo; los rechazos que caen prueban la extraccion, y las cubiertas limpias prueban la sala limpia. La fabrica que ejecuta los cinco pasos obtiene la sala de corte que corta la espuma sin el polvo en las cubiertas, y los paneles nuevos que llegan a la linea de borde limpios.
La IF-LT1650/2450, la IF-YX01/YX02 y la IF-Z01 son las maquinas de corte y perforacion con los puntos de extraccion que esta guia mapea, y el plan de cinco pasos construye la sala de corte sin polvo en su fabrica. Contacte a nuestro equipo de espuma para el mapa de polvo para su departamento de corte, el dimensionamiento de extraccion y la configuracion de sala limpia que mantiene sus cubiertas nuevas limpias.
Contacte a nuestro equipo de espuma hoy para la configuracion de control de polvo para su departamento de corte: el mapa de polvo, el dimensionamiento de extraccion, la configuracion de campanas y conductos y los habitos de sala limpia que mantienen sus cubiertas nuevas limpias del primer corte al empaque final.