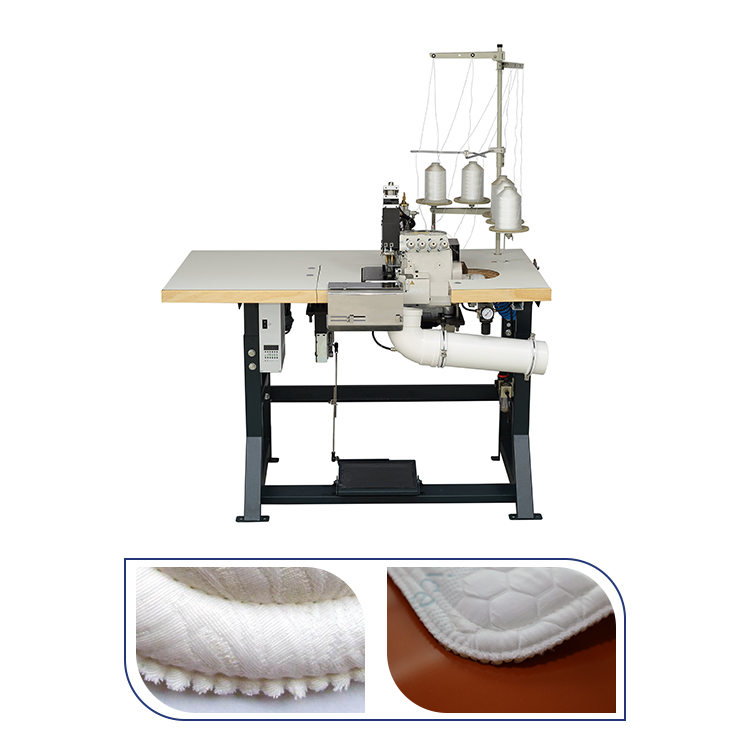
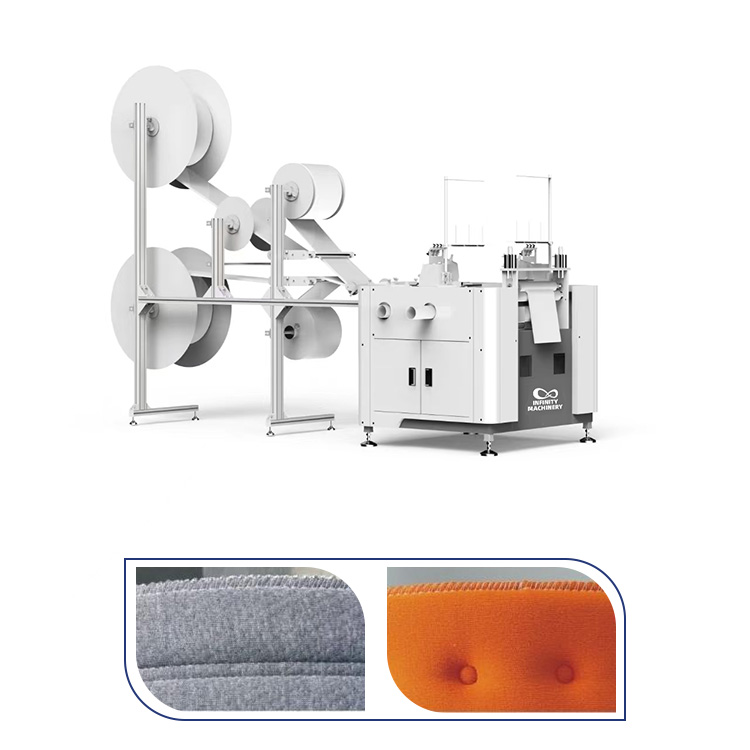
La capacidad diaria de la linea de canto automatica es el numero que el dueno pregunta y el folleto rara vez responde honestamente: la placa de la maquina dice la velocidad maxima, y la velocidad maxima no es la produccion diaria. La capacidad honesta es la matematica del tiempo de ciclo: el ciclo de canto por unidad, las horas reales de turno despues de los descansos y el cambio, el tiempo de inactividad por el hilo y el ajuste, y el factor del operador que la linea no puede ignorar. La misma linea produce los numeros diferentes para los tamanos diferentes de colchon, el twin y la queen y el king, porque la longitud del borde cambia el ciclo; y la capacidad es el rango, no el numero unico, de la unidad pequena al ciclo rapido a la unidad grande al ciclo lento. La IF-SBP90 Maquina de Dobladillo Pesado, la IF-SH4 Maquina Automatica de Costura de Cinta de Manijas y la IF-SB-A2 Maquina de Costura de Colchones de Doble Cabezal Frontal y Trasero son los casos de maquina que esta guia mapea. Esta guia recorre la matematica del tiempo de ciclo, las horas reales de turno, las perdidas y la tabla de capacidad para los tamanos comunes de colchon.
La pregunta de la capacidad comienza con la brecha entre la placa y el turno: la maquina de canto automatica se clasifica a la velocidad maxima, el ciclo mas rapido en la unidad ideal con la configuracion perfecta, y la produccion diaria es un numero diferente. La capacidad diaria es lo que la linea realmente termina en el turno, y el turno no es el tiempo de maquina: el turno incluye el arranque, los descansos, el cambio entre los tamanos, los cambios de hilo, los ajustes y las paradas pequenas, y el tiempo de produccion real es la fraccion del turno. La matematica de capacidad es el calculo honesto: el tiempo de ciclo por unidad por el numero de unidades, mas las perdidas, y el resultado es el rango de capacidad para los tamanos de colchon. El dueno que pregunta la capacidad necesita el rango honesto, no el numero del folleto, porque la capacidad decide la aceptacion de pedidos, el balance de linea y la promesa de entrega. La fabrica que conoce la capacidad honesta planifica los pedidos que la linea puede terminar, programa el cambio y cotiza la entrega que la linea puede cumplir, y la fabrica que cotiza la velocidad de la placa sobrepromete y pierde la entrega. La capacidad es el numero de planificacion, y el numero de planificacion es la matematica de ciclo abajo.
Los cuatro insumos construyen la capacidad, y las secciones abajo los convierten en el numero diario.
El tiempo de ciclo es la base de la capacidad, y el ciclo es impulsado por la longitud del borde. La maquina de canto cose la cinta alrededor del perimetro del colchon, y el perimetro es la longitud del borde, la suma de los cuatro lados; el colchon twin con el perimetro corto cose la distancia mas corta y termina mas rapido, y el colchon king con el perimetro largo cose la distancia mas larga y toma el ciclo mas largo. La matematica de tiempo de ciclo: la maquina de canto corre la costura en los metros por minuto, y el ciclo es la longitud del borde dividida por la velocidad de costura, mas los giros de esquina, la carga y la descarga. El ciclo tipico: el colchon twin y full corre el ciclo de sesenta a noventa segundos, la queen corre de noventa a ciento veinte segundos y la king corre de ciento veinte a ciento cincuenta segundos, dependiendo de la velocidad de la maquina y el operador. El ciclo es el numero bruto, y la capacidad bruta son los segundos de turno divididos por el ciclo: el turno de ocho horas tiene los veintiocho mil ochocientos segundos, y el ciclo de noventa segundos da las trescientas veinte unidades brutas, antes de las perdidas. La matematica de ciclo es la primera mitad de la capacidad, y las perdidas son la segunda mitad.
Ciclo = longitud del borde / velocidad de costura + giros de esquina + carga/descarga | Twin-full: 60-90s por unidad | Queen: 90-120s | King: 120-150s | Capacidad bruta: 28,800 segundos de turno / tiempo de ciclo, ej. ciclo de 90s = 320 unidades brutas, antes de las perdidas
Las horas reales de turno son la ventana de produccion despues de las perdidas, y las perdidas son la parte honesta de la capacidad. El turno de ocho horas no es ocho horas de costura: el turno comienza con el arranque, la verificacion de maquina y la primera configuracion, los operadores toman los descansos, el almuerzo detiene la linea y el final de turno limpia la maquina, y el tiempo de produccion es el turno menos las perdidas fijas. Las perdidas fijas son la rutina: el arranque y la verificacion toman los quince a veinte minutos, los descansos toman los treinta a cuarenta minutos a traves del turno y la limpieza toma los diez a quince minutos, y las perdidas fijas totalizan los sesenta a setenta y cinco minutos, dejando las seis y tres cuartos a siete horas de la ventana de produccion. Las perdidas variables se suman a las fijas: el cambio entre los tamanos de colchon toma los quince a treinta minutos cada uno, los cambios de hilo y aguja toman los minutos durante la corrida, y las paradas pequenas, el atasco y el ajuste, toman los minutos aqui y alla. La utilizacion real de la linea de canto corre en el rango de setenta y cinco a ochenta y cinco por ciento en el buen dia, y la utilizacion es el numero que convierte la capacidad bruta en la produccion diaria. Las horas reales de turno son la ventana honesta, y la fabrica que planifica la ventana planifica la capacidad que la linea puede realmente entregar.
Las perdidas son la parte honesta de la capacidad, y la ventana real es el numero que la planificacion usa.
El factor del operador es el lado humano de la capacidad, y la maquina automatica todavia necesita el operador. La linea de canto corre con el operador en la carga y la descarga: el operador coloca el colchon en la maquina, inicia el ciclo y retira la unidad terminada, y el tiempo de carga es parte del ciclo que la maquina no puede eliminar. El operador tambien corre el monitoreo: la tension de hilo, la condicion de aguja, la alimentacion de cinta y la calidad de costura se observan durante la corrida, y el ajuste pequeno, el re-enhebrado de hilo y la limpieza de atasco, detienen la maquina por los minutos. El cambio es la tarea del operador: el cambio de tamano ajusta la maquina, las guias y el programa, y el tiempo de cambio es el tiempo del operador entre las corridas. El factor del operador es el multiplicador de capacidad: el operador capacitado carga al paso rapido, detecta el problema de hilo antes del atasco y cambia en el tiempo corto, y el operador capacitado agrega el diez a quince por ciento a la produccion diaria contra el operador no capacitado. El factor del operador es tambien la matematica de mano de obra: la linea de canto automatica corre un operador por maquina, o un operador para dos maquinas en la configuracion de buffer de carga, y la mano de obra por unidad baja con la automatizacion mientras el operador todavia importa para la produccion. La capacidad es la maquina y el operador juntos, y la fabrica que capacita al operador obtiene la capacidad que la maquina puede entregar.
La tabla de capacidad es la herramienta de planificacion, y la tabla muestra el rango honesto para los tamanos comunes de colchon. La tabla se construye del tiempo de ciclo y la ventana real de turno: el turno de ocho horas con la utilizacion de setenta y cinco a ochenta y cinco por ciento, el ciclo por tamano y el factor del operador. El colchon twin y full: el ciclo de sesenta a noventa segundos, la capacidad bruta de las trescientas veinte a doscientas veinte unidades, y la capacidad real de las doscientas cuarenta a ciento ochenta unidades por turno. El colchon queen: el ciclo de noventa a ciento veinte segundos, la capacidad bruta de las doscientas veinte a ciento sesenta unidades, y la capacidad real de las ciento ochenta a ciento treinta unidades por turno. El colchon king: el ciclo de ciento veinte a ciento cincuenta segundos, la capacidad bruta de las ciento sesenta a ciento treinta unidades, y la capacidad real de las ciento treinta a ciento diez unidades por turno. La linea mixta corre el promedio ponderado: la fabrica que produce la mezcla del twin, la queen y la king corre la capacidad entre los numeros de tamano, y el promedio ponderado es el numero de planificacion para los pedidos mixtos. La tabla es la respuesta honesta a la pregunta de capacidad, y la fabrica que planifica con la tabla promete la entrega que la linea puede cumplir.
La tabla es el rango de planificacion, y la fabrica que cotiza el rango en lugar del numero unico establece la expectativa honesta.
El plan de capacidad usa el numero honesto para correr la linea, y el plan tiene los cinco pasos. Paso 1: la base, contando las unidades terminadas por turno del mes y la mezcla de tamanos, y calculando la capacidad real y la utilizacion real. Paso 2: el registro de perdidas, rastreando los tiempos de cambio, hilo y parada por la semana, y nombrando la mayor perdida a atacar. Paso 3: la mejora, reduciendo la mayor perdida, el pre-ajuste de cambio, los cambios de hilo planificados y la capacitacion del operador, y re-midiendo la utilizacion. Paso 4: el calendario, planificando los pedidos con la tabla de capacidad y el promedio ponderado, y prometiendo la entrega que la linea puede cumplir. Paso 5: la re-medicion, corriendo la linea mejorada por el mes y comparando la capacidad contra la base; el conteo terminado que sube prueba la mejora, y el numero honesto mantiene la promesa. La fabrica que ejecuta los cinco pasos conoce la capacidad diaria, y la capacidad conocida es el numero de planificacion que los pedidos, la entrega y el balance de linea usan.
La IF-SBP90, la IF-SH4 y la IF-SB-A2 cubren las paradas de dobladillo, manijas y doble cabezal de la linea de canto, y el plan de capacidad convierte el numero honesto en el plan de corrida. Contacte a nuestro equipo de borde para la auditoria de capacidad para su linea, la plantilla de registro de perdidas y la tabla de capacidad que planifica sus pedidos con el numero honesto.
Contacte a nuestro equipo de borde hoy para la auditoria de capacidad de su linea de canto: la medicion de tiempo de ciclo, el registro de perdidas y la tabla de capacidad que le dan la produccion diaria honesta para su planificacion de pedidos.