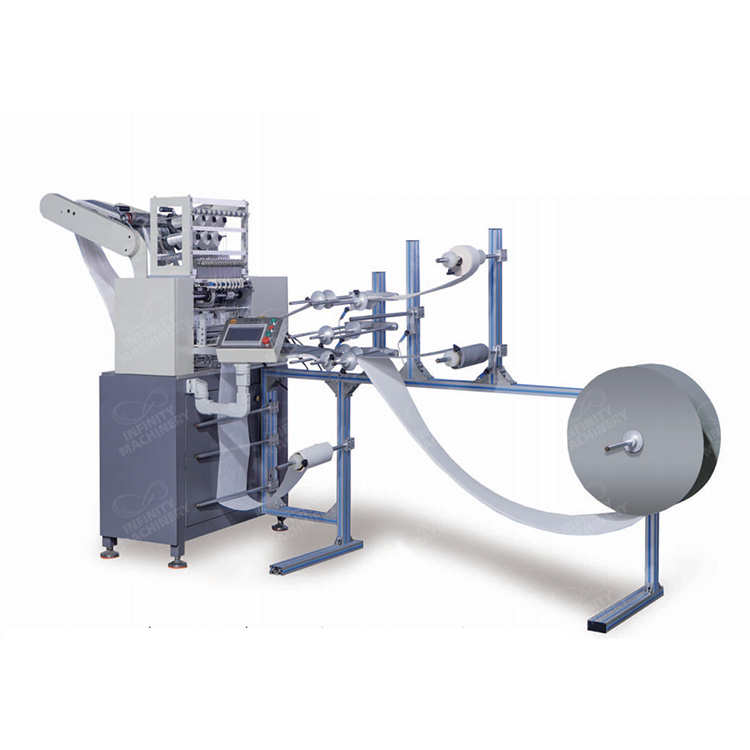
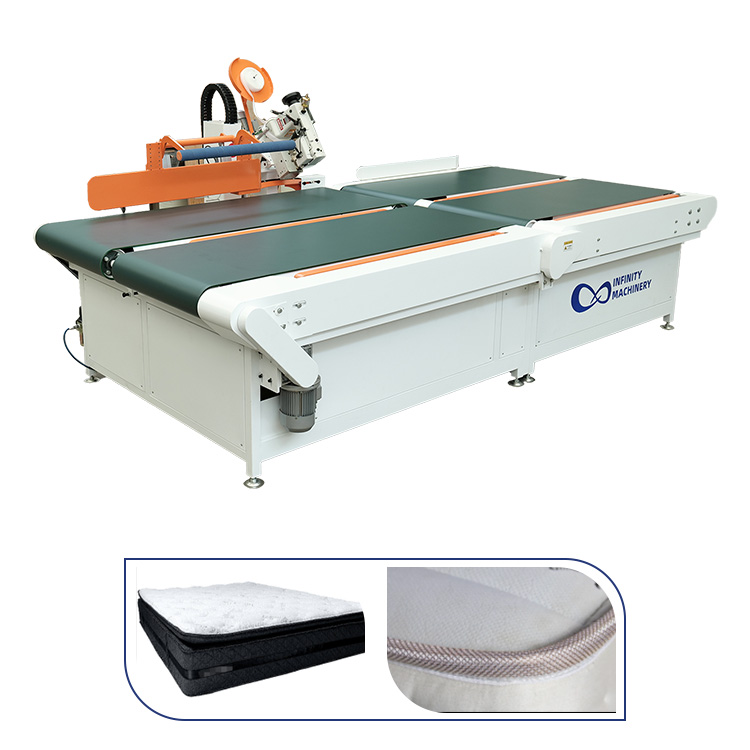
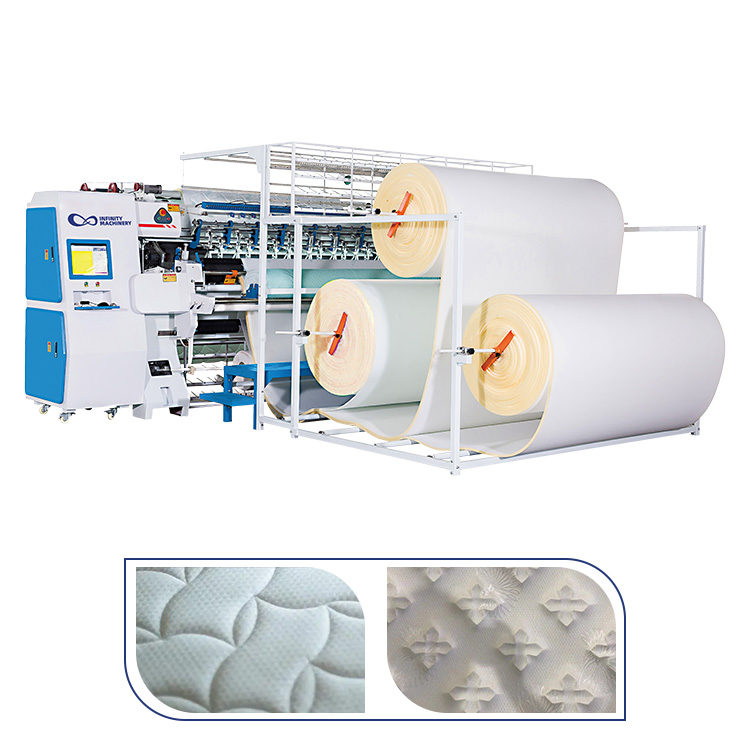
El operador de canto capacitado es la persona mas valiosa y mas fragil de la fabrica de colchones: el operador que conoce la tension de hilo, la sincronizacion de aguja, el manejo de esquinas y la calidad de costura en los bordes pesados es aquel cuya ausencia detiene la linea. La habilidad toma los meses para aprender y los anos para dominar, el operador experimentado es la mercancia rara que los competidores roban, y la fabrica que depende del operador unico corre el riesgo de toda la linea. La dependencia es el riesgo de negocio: el operador se va, la linea se frena, la calidad baja y la fabrica paga el costo de reclutamiento y capacitacion para reemplazar la habilidad, una y otra vez. La maquina de canto automatica es la respuesta que detiene la dependencia: la maquina sostiene la tension de hilo, la sincronizacion y la geometria de costura, el rol del operador cambia de las manos capacitadas al cuidado de maquina, y la linea corre sin la dependencia de la persona unica. La IF-SZX1 Maquina de Costura Lineal, la IF-T4 Maquina de Canto Automatica de Alta Velocidad y la IF-Q-1200 Maquina de Acolchado Multifuncional de Puntada de Cadena Computarizada son los casos de maquina que esta guia mapea. Esta guia recorre la escasez de habilidad, el riesgo de operador unico, la transferencia de automatizacion y el plan de fuerza laboral.
La pregunta de la dependencia es el riesgo que toda fabrica de colchones conoce: la linea de canto corre sobre el operador capacitado, y el operador capacitado es la persona que no puede reemplazarse en una semana. La habilidad de canto es el conocimiento ganado con esfuerzo: la tension de hilo que varia con la tela, la sincronizacion de aguja que cambia con el desgaste, el manejo de esquinas que mantiene la costura cuadrada y el ojo que detecta la linea torcida antes de que se envie. La habilidad se aprende en el trabajo, los meses para alcanzar el nivel productivo y los anos para alcanzar el nivel maestro, y el operador capacitado es la persona de cuello de botella cuya ausencia frena toda la linea. La dependencia es el costo oculto: la fabrica que corre sobre el operador unico no puede programar la ausencia del operador, la vacacion o la renuncia, y la linea que se detiene por el operador cuesta la produccion y la entrega. La pregunta de la dependencia es lo que la fabrica responde con las maquinas: la maquina de canto automatica sostiene la tension, la sincronizacion y la geometria en el programa, la habilidad se mueve de las manos del operador a la maquina, y la linea corre sobre la habilidad de maquina en lugar de la habilidad de persona. La automatizacion es la respuesta de la dependencia, y las secciones abajo mapean la escasez, el riesgo y la transferencia.
La dependencia se mueve de la persona a la maquina, y la tabla es el argumento de la automatizacion.
La escasez de habilidad es el lado de la oferta de la dependencia, y la escasez tiene las tres causas. Causa uno es la curva de aprendizaje: la habilidad de canto toma los seis a doce meses para alcanzar el nivel productivo y los anos para dominar, y los trabajadores jovenes rara vez se quedan por el largo periodo de aprendizaje, por lo que la tuberia de nuevos operadores capacitados es delgada. Causa dos es el robo: el operador de canto capacitado es el recurso escaso en las fabricas de colchones, y el competidor ofrece el salario mas alto y el mejor turno al operador probado, por lo que la persona capacitada se va a la siguiente fabrica y el siguiente salario. Causa tres es la demografia: la generacion capacitada envejece, el retiro toma a los operadores maestros y la generacion de reemplazo no ha aprendido la habilidad, y la fabrica que capacito a los operadores por los anos ve la habilidad salir por la puerta. La escasez es el problema estructural, no el temporal: las fabricas compiten por el mismo pequeno grupo de operadores capacitados, el salario sube y la dependencia se profundiza. La escasez es la razon por la que la automatizacion no es la conveniencia sino la necesidad: la fabrica que no puede encontrar el operador capacitado corre la linea sobre la maquina que no se jubila, no se roba y no toma vacaciones.
Curva de aprendizaje: 6-12 meses para productivo, anos para dominar, los jovenes rara vez se quedan | Robo: los competidores ofrecen salarios mas altos al operador probado, el recurso escaso se mueve | Demografia: la generacion capacitada se jubila, la generacion de reemplazo no ha aprendido | La escasez es estructural, y la automatizacion corre sobre la maquina que no se jubila, no se roba ni toma vacaciones
El riesgo de operador unico es la concentracion de la dependencia, y el riesgo es la linea que se detiene cuando la persona esta ausente. La seccion de canto tipica corre un operador capacitado en la linea de borde, y el operador sostiene la habilidad que la linea necesita: la ausencia del operador, la enfermedad, la vacacion o la renuncia, y la linea pierde la habilidad, la calidad baja o la linea se detiene. El riesgo es la cadena de costos: la linea se detiene, la produccion cae, la entrega se desliza y el cliente espera; el operador de reemplazo se contrata al costo de reclutamiento de dos a tres veces el salario mensual, se capacita por los meses y aun no esta al nivel maestro; y la fabrica que pierde el operador capacitado paga el reclutamiento, la capacitacion, la perdida de produccion y el riesgo de calidad, todo a la vez. El riesgo de operador unico es el caso de negocio para la automatizacion: la maquina automatica mueve la habilidad al programa, el rol del operador se convierte en la carga y el monitoreo, y la ausencia de la persona unica ya no detiene la linea, porque el cargador capacitado o el segundo operador corre la maquina con el mismo programa. La reduccion de riesgo es el valor medible: la fabrica que elimina la dependencia del operador unico protege la produccion, la entrega y la calidad del riesgo de persona, y la proteccion vale la inversion de maquina.
La tabla de riesgo es la matematica del dueno, y la linea automatica elimina el costo del riesgo de persona.
La transferencia de automatizacion es como la habilidad se mueve de las manos del operador al programa de maquina, y la transferencia tiene los tres pasos. Paso uno es la captura de conocimiento: el proveedor de maquinas y el operador senior configuran la maquina para los materiales de la fabrica, la tension de hilo, la sincronizacion de aguja, la indexacion de esquinas y los parametros de costura se programan y se guardan, y las configuraciones se convierten en el programa estandar que corre la misma calidad cada vez. Paso dos es el cambio de rol: el rol del operador cambia del guiado manual a la carga y el monitoreo, el operador carga el colchon, inicia el programa y observa la corrida, y la habilidad que el operador senior sostenia en las manos ahora se sostiene en la maquina. Paso tres es la transferencia de capacitacion: el operador nuevo se capacita en el cuidado de maquina en los dias, no los meses, el cambio de programa se aprende rapidamente y el estandar de calidad es el estandar de maquina, no el estandar de persona. La transferencia es la eliminacion de la dependencia: la maquina sostiene la habilidad, el programa sostiene la calidad y la fabrica corre la linea sin la persona unica. La transferencia tambien retiene al operador senior: el operador capacitado se convierte en la persona de configuracion y el capacitador, el rol se eleva y la retencion mejora, porque la persona senior corre los programas y ensena al equipo en lugar de coser las esquinas a mano.
El plan de fuerza laboral es la mitad de gestion de la respuesta de la dependencia, y el plan construye la linea que corre sin la persona unica. El plan tiene las cuatro partes. Parte uno es la capacitacion cruzada: los cargadores y los monitores se capacitan cruzadamente en el cuidado de maquina, para que la ausencia del operador unico sea cubierta por el respaldo capacitado, y la linea corra a traves de la vacacion y la enfermedad. Parte dos es la documentacion: los programas de configuracion, los procedimientos de cambio y las guias de solucion de problemas se escriben y se guardan, para que el conocimiento este en el archivo, no solo en la cabeza del operador senior. Parte tres es la hoja de ruta de automatizacion: la linea de canto agrega las maquinas automaticas paso a paso, la habilidad se mueve a los programas y la dependencia de la habilidad manual baja con cada maquina. Parte cuatro es el plan de retencion: los operadores senior se mantienen con los roles elevados, las posiciones de configuracion y capacitacion, el salario y la estructura de turnos que reducen el robo, y el equipo que es estable mantiene el conocimiento en la fabrica. El plan de fuerza laboral es el complemento de la automatizacion: las maquinas eliminan la dependencia y el plan construye el equipo que corre las maquinas, y la fabrica con el plan corre la linea de canto a traves de los cambios de persona sin las paradas de linea.
La IF-SZX1, la IF-T4 y la IF-Q-1200 cubren las maquinas lineales, de canto y acolchado de la transferencia de automatizacion, y el plan de fuerza laboral construye la linea que corre sin la dependencia. Contacte a nuestro equipo de borde para la auditoria de automatizacion para su linea de canto, el servicio de programa de configuracion y el plan de fuerza laboral que elimina la dependencia del operador.
El plan de implementacion elimina la dependencia en cinco pasos, ejecutados en la linea de canto. Paso 1: la auditoria de dependencia, mapeando los roles de linea, los puntos de operador unico y la concentracion de habilidad, y nombrando el riesgo de la ausencia de persona. Paso 2: la captura de conocimiento, trabajando con el operador senior y el proveedor de maquinas para programar las configuraciones, documentar los cambios y escribir la solucion de problemas, para que el conocimiento se mueva al archivo y el programa. Paso 3: la instalacion de maquina, agregando la maquina de canto automatica a la linea, corriendo las pruebas con el operador senior y los cargadores, y confirmando la calidad y el ciclo. Paso 4: la capacitacion cruzada, capacitando a los cargadores y los monitores en el cuidado de maquina, el cambio y los arreglos basicos, y programando la cobertura de respaldo para la ausencia del operador. Paso 5: la revision del plan, midiendo la produccion de linea y la calidad por el mes, confirmando que la dependencia bajo y la retencion se mantuvo, y expandiendo la automatizacion a la siguiente linea. La fabrica que ejecuta los cinco pasos detiene la dependencia, y la linea de canto corre a traves de los cambios de persona sin las paradas de linea.
La IF-SZX1, la IF-T4 y la IF-Q-1200 cubren las maquinas lineales, de canto y acolchado de la transferencia de automatizacion, y el plan de cinco pasos elimina la dependencia del operador en su linea. Contacte a nuestro equipo de borde para la auditoria de dependencia para su fabrica, el servicio de programa de configuracion y el plan de fuerza laboral que mantiene su linea corriendo.
Contacte a nuestro equipo de borde hoy para la configuracion de automatizacion que elimina la dependencia del operador: la auditoria de dependencia, el servicio de programa de configuracion y el plan de fuerza laboral que mantienen su linea de canto corriendo a traves de cada cambio de persona.