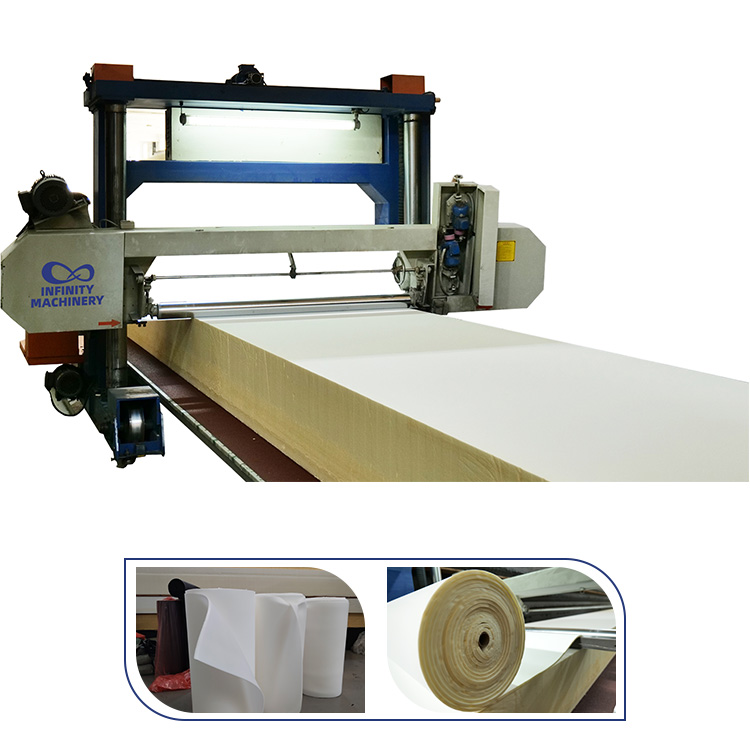
La cortadora de espuma para colchones es la maquina que convierte el bloque en las capas, y la doble cuchilla horizontal es el diseno que mantiene las capas suaves en los bloques grandes. La cuchilla unica corta el bloque en la una pasada larga, la cuchilla larga se flexiona bajo la carga, la flexion crece con la longitud del bloque y el corte largo deja la ondulacion en la superficie del corte, y la capa del colchon que sale del corte ondulado lleva el grosor desigual que heredan el acolchado y el ensamblaje. La doble cuchilla responde al problema con la pasada de dos pasos: la primera cuchilla hace el corte grueso que quita el volumen y fija el grosor aproximado, y la segunda cuchilla sigue con el offset exacto para hacer el corte fino sobre la superficie ya soportada, asi que la pasada de acabado trabaja contra la referencia plana en lugar del tramo que se flexiona; la doble pasada es el diseno de tolerancia para el bloque largo. La matematica de tolerancia es el caso de negocio: el objetivo de tolerancia de corte bajo un milimetro mantiene el grosor de la capa del colchon, la capa consistente alimenta el acolchado con el loft parejo y el loft parejo ahorra el material y el retrabajo que causan los cortes ondulados. Esta guia recorre el problema de ondulacion de la cuchilla unica, la secuencia de doble pasada, la matematica de tolerancia y los casos de maquina. La IF-LT1650/2450 Maquina de Corte de Espuma de Pista Larga Horizontal, la IF-YX01/YX02 Maquina de Corte de Perfil de Esponja y la Maquina Perforadora de Espuma son los casos de maquina que esta guia mapea.
La pregunta de la cuchilla de la cortadora de espuma comienza con la fisica del corte largo, y la fisica explica por que la cuchilla unica no puede mantener la tolerancia en el bloque grande. La cortadora horizontal corre la cuchilla por el bloque en la pasada larga, la cuchilla abarca la longitud completa del bloque y el tramo sin soporte se flexiona bajo la carga de corte; la flexion es la primera fuente de la ondulacion. La flexion crece con la longitud: el bloque de tres a cinco metros corre la cuchilla por el tramo mas largo, el tramo mas largo se dobla mas bajo la misma carga y la amplitud de la onda crece con la longitud del bloque, asi que el bloque grande es exactamente donde el diseno de cuchilla unica lucha; la longitud es el enemigo de la pasada unica. La velocidad de la cuchilla agrega el segundo efecto: la alta tasa de alimentacion empuja la cuchilla por la espuma, el corte rapido desvia la cuchilla y la desviacion ondula a lo largo del corte, y la ondulacion se muestra en la cara del corte; la velocidad amplifica la flexion. La espuma misma agrega el tercer efecto: el bloque se comprime bajo la presion de la cuchilla, la compresion varia con la densidad de la espuma y la cuchilla empuja la espuma blanda delante del corte, y la espuma empujada crea la variacion de grosor a lo largo del corte; el material agrega la desigualdad. El resultado de la ondulacion es la falla de tolerancia: la superficie del corte sube y baja por los milimetros, la capa del colchon lleva el grosor desigual, el acolchado hereda el loft desigual y el ensamblaje apila las capas desiguales en el colchon terminado; la cuchilla unica es la raiz de la capa ondulada en el bloque grande.
La tabla es el mapa de la ondulacion, y las cuatro causas juntas explican por que la cuchilla unica no mantiene la tolerancia suave en el bloque largo.
La doble pasada responde al problema de la ondulacion con el corte de dos pasos, y los dos pasos cambian la fisica de la pasada de acabado. El corte grueso viene primero: la primera cuchilla hace el corte de volumen al grosor aproximado, la pasada gruesa quita la mayor parte del material y el primer corte lleva la flexion y la ondulacion del tramo largo; la pasada gruesa toma el castigo que solia tomar la pasada de acabado. El corte fino sigue: la segunda cuchilla corre con el offset exacto detras de la primera, la pasada de acabado corta la capa final delgada y la cuchilla de acabado trabaja contra la superficie que ya soporto la primera pasada, asi que la pasada de acabado quita la pequena cantidad de material con la flexion minima; la pasada de acabado es el paso de precision. La geometria de dos pasadas es la clave: la cuchilla de acabado corta cerca del soporte en lugar de atravesar el tramo sin soporte completo, la corta distancia de corte limita la flexion y la capa final delgada limita la desviacion, asi que la superficie de acabado mantiene la tolerancia que el corte largo unico no puede; la geometria es la ventaja de la doble cuchilla. El tiempo de pasada completa el diseno: la cuchilla gruesa y la cuchilla de acabado corren en la secuencia coordinada, el offset entre las cuchillas se fija al grosor de acabado y la tasa de alimentacion coincide con las dos pasadas, asi que el bloque se mueve por la maquina en la una corrida continua con los dos cortes; el tiempo es la doble pasada hecha automatica. El resultado de la doble cuchilla es el corte suave: el corte grueso toma la flexion, el corte fino toma la tolerancia y el corte sale de la maquina con la superficie plana bajo el objetivo de un milimetro; el corte de dos pasos es la respuesta a la ondulacion de la pasada unica.
La tabla es el plan de dos pasos, y la secuencia grueso-fino es como la doble cuchilla mantiene la tolerancia que la pasada unica no puede.
La matematica de tolerancia convierte el corte suave en el valor medible de la linea, y la matematica sigue el grosor, el material y el retrabajo. La consistencia de grosor es el primer numero: la tolerancia de corte bajo el un milimetro mantiene la capa del colchon al grosor disenado, la capa consistente se apila en el colchon parejo y el colchon parejo entrega la clasificacion de confort que promete el producto; la tolerancia es la calidad del producto hecha fisica. El ahorro de material es el segundo numero: el corte ondulado debe lijarse o recortarse a la superficie plana, el recorte quita el material que la tolerancia ya pago y el bloque ondulado rinde menos capas utilizables por bloque; el corte suave ahorra el material que desperdicia la ondulacion. El ahorro de retrabajo es el tercer numero: la capa ondulada falla el control de grosor, la capa fallida va al retrabajo o al rechazo y el rechazo cuesta el material, la mano de obra y el tiempo de piso; el corte suave elimina la corriente de retrabajo en la fuente. El efecto de acolchado es el cuarto numero: la capa consistente alimenta la maquina de acolchado con el loft parejo, el loft parejo acolcha sin las puntadas saltadas y el arrugado y la linea de acolchado corre a la velocidad nominal sin los ajustes; el corte suave es la calidad ascendente de la que depende el acolchado. La matematica de tolerancia suma al valor de la capa: el un milimetro mantiene el grosor, ahorra el material, elimina el retrabajo y estabiliza el acolchado, y los cuatro efectos juntos justifican la maquina de doble cuchilla en el bloque grande; la matematica es el caso de negocio de la actualizacion.
Consistencia de grosor: la tolerancia bajo 1 mm mantiene la capa del colchon en el grosor disenado | Ahorro de material: la capa ondulada se lija o recorta, el bloque ondulado rinde menos capas | Ahorro de retrabajo: la capa ondulada falla el control de grosor y va al rechazo | Efecto de acolchado: la capa consistente alimenta el acolchado con loft parejo, sin puntadas saltadas
El manejo del bloque grande es donde la doble cuchilla gana su valor, y la longitud del bloque y la densidad dan forma al plan de corte. El manejo de longitud es el primer caso: el bloque de tres a cinco metros corre la doble pasada por el tramo completo, el corte grueso absorbe la flexion de la corrida larga y el corte fino mantiene la tolerancia cerca del soporte, asi que el bloque largo corta suave donde la cuchilla unica ondula; la longitud es el territorio de la doble cuchilla. El manejo de densidad es el segundo caso: la espuma blanda se comprime bajo la cuchilla y se empuja delante del corte, la espuma firme resiste la cuchilla y lleva la vibracion, y la doble pasada maneja ambas porque el corte grueso estabiliza la superficie antes del corte fino; el rango de densidad es la flexibilidad de material del diseno. El manejo de grosor es el tercer caso: los cortes delgados bajo los diez milimetros necesitan la superficie estable, los cortes gruesos sobre los cien milimetros necesitan el corte profundo, y la doble pasada ajusta el offset y la alimentacion para el perfil del corte, asi que la una maquina cubre los toppers delgados y las bases gruesas; el rango de grosor es la flexibilidad de produccion. El plan de bloque completa el manejo: el bloque se prepara en la pista, el plan de cortes fija los grosores de las capas en la secuencia y la doble pasada corre el plan sin volver a sujetar, asi que todo el bloque rinde las capas planeadas en la una corrida continua; el plan es el bloque grande hecho eficiente. El resultado del manejo del bloque grande es el rendimiento completo: las variaciones de longitud, densidad y grosor pasan por la maquina de doble cuchilla con la tolerancia suave, y el rendimiento por bloque es el numero de produccion que cuenta el plan de corte.
Manejo de longitud: el bloque de 3-5 metros corre la doble pasada en el tramo completo, el corte grueso absorbe la flexion y el corte fino mantiene la tolerancia | Manejo de densidad: la espuma blanda se comprime, la firme resiste, el corte grueso estabiliza la superficie | Manejo de grosor: capas finas y gruesas ajustan el offset y la alimentacion | Plan de bloque: el bloque se rinde en capas planeadas en una corrida continua sin re-sujetar
El encaje de maquina combina la cortadora con el plan de corte y la mezcla de productos, y el encaje cubre los tres casos de maquina de la linea de corte de espuma. La maquina de pista larga es el caso principal de corte: la IF-LT1650/2450 maquina de corte de espuma de pista larga horizontal corre la cuchilla por la longitud completa del bloque, la pista larga guia la doble pasada y la maquina corta los bloques grandes con la tolerancia suave, asi que la linea principal de corte usa el diseno de doble cuchilla para las capas del colchon; el caso de pista larga es el nucleo de la linea. La maquina de perfil es el caso de componentes: la IF-YX01/YX02 maquina de corte de perfil de esponja corta los perfiles formados y las piezas anidadas, la tolerancia suave se extiende a los componentes contorneados del colchon y la maquina convierte el sobrante en los productos formados, asi que el caso de perfil lleva la tolerancia a los cortes no planos; el caso de perfil es la segunda estacion. La maquina perforadora es el caso redondo: la maquina perforadora de espuma perfora y pela las piezas redondas de espuma, el corte redondo sigue la misma disciplina de tolerancia y la maquina produce los nucleos redondos y las laminas peladas para los accesorios, asi que el caso redondo completa la linea de corte; el caso de perforacion es la tercera estacion. El encaje tambien cubre la integracion de la linea: la pista larga corta los bloques, la maquina de perfil corta los componentes y la perforadora produce las piezas redondas, y las tres estaciones comparten el plan de bloque y el estandar de tolerancia; el encaje es el corte, el perfilado y la perforacion, y la linea combinada entrega la tolerancia suave en toda la operacion de corte de espuma.
El plan de implementacion lleva la linea de corte al estandar de doble cuchilla en seis pasos, ejecutados en el trimestre y luego mantenidos en la revision mensual. Paso 1: la auditoria de cortes, midiendo la variacion de grosor por todo el bloque, contando los cortes ondulados y las capas recortadas y calculando el costo de material y retrabajo de la ondulacion; la auditoria es la linea base contra la que paga la actualizacion. Paso 2: la configuracion de cuchillas, configurando las cuchillas gruesa y de acabado en la maquina de pista larga, fijando el offset al grosor de acabado y ajustando la tasa de alimentacion a la densidad del bloque; la configuracion es la doble pasada lista. Paso 3: el control de tolerancia, cortando el bloque de prueba, midiendo los primeros cortes a los intervalos por el bloque y confirmando el objetivo sub-milimetrico antes de la corrida de produccion; el control es la puerta de calidad del nuevo estandar. Paso 4: el plan de capas, fijando los grosores de corte en la secuencia, preparando los bloques en la pista y corriendo todo el bloque en la pasada continua; el plan maximiza el rendimiento por bloque a la tolerancia suave. Paso 5: la integracion de la linea, conectando el corte de pista larga con el corte de perfil y la perforacion, compartiendo el plan de bloque y el estandar de tolerancia por las estaciones; la integracion es la tolerancia suave en toda la operacion de espuma. Paso 6: el circuito mensual, re-midiendo la variacion de corte, siguiendo el rendimiento y el retrabajo contra la linea base y ajustando las cuchillas y el plan por los datos; el circuito mantiene la linea al estandar sub-milimetrico, y la linea que mantiene el estandar es la linea que alimenta el acolchado con las capas suaves cada bloque del mes.
La IF-LT1650/2450, la IF-YX01/YX02 y la maquina perforadora de espuma cubren el corte, el perfilado y la perforacion de la linea de espuma, y el plan de seis pasos lleva la tolerancia de doble cuchilla a su corte de bloques. Contacte a nuestro equipo de corte de espuma para la plantilla de auditoria de cortes, la guia de configuracion de doble pasada y el protocolo de control de tolerancia para su linea de espuma de colchones.
Contacte hoy a nuestro equipo de corte de espuma para el paquete de doble cuchilla: la plantilla de auditoria de cortes, la configuracion de la pasada gruesa-fina y el protocolo de control de tolerancia que mantiene el estandar sub-milimetrico en sus bloques grandes de espuma.